

Dimensjonsnøyaktighet er en av de viktigste faktorene å vurdere ved kjøp av en betongblokk eller teglproduksjonsform. Dimensjonene til formhulrommet, justeringen av komponentene, konsistensen av hulromsavstanden og nøyaktigheten til monteringsgrensesnittene påvirker alle formen og repeterbarheten til ferdige produkter. Selv når en blokkmaskin opererer med spesifisert produksjonshastighet, kan dimensjonsavvik i formen bidra til inkonsekvente blokkstørrelser, ujevne kanter, vanskeligheter under avformingen og ytterligere kvalitetskontrollkrav. For kjøpere er det virkelige spørsmålet ikke bare om en form kan produsere en murstein, men om den gjentatte ganger kan produsere murstein eller blokker som oppfyller de tiltenkte dimensjonelle og funksjonelle kravene gjennom hele levetiden.
Ved vurdering av aMurstein Machine Mold, bør anskaffelsesteam se forbi den oppgitte prisen og generelle uttalelser om produksjonspresisjon. En pålitelig kjøpsbeslutning krever en klar forståelse av kritiske dimensjoner, gjeldende toleranser, materialegenskaper, inspeksjonsmetoder, maskinkompatibilitet og erstatningskrav. Fujian Quangong Mould Co.,Ltd bør evalueres mot de faktiske kravene til den tiltenkte produksjonslinjen, med tekniske spesifikasjoner bekreftet før en bestilling legges inn. Denne veiledningen forklarer hvordan dimensjonsnøyaktighet påvirker produksjonsytelsen og gir et praktisk rammeverk for å sammenligne støpeformleverandører, gjennomgå tekniske tegninger og redusere innkjøpsrisiko.
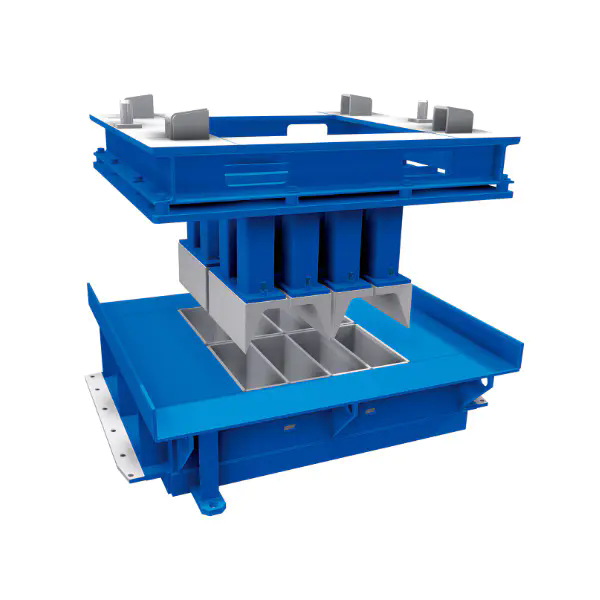
1. Hva betyr dimensjonsnøyaktighet i formproduksjon?
2. Hvorfor påvirker dimensjonsnøyaktighet blokkkvalitet og produksjonseffektivitet?
3. Hvilke tekniske parametere bør kjøpere vurdere før de kjøper?
4. Hvordan kan kjøpere verifisere mold-nøyaktighet og velge en passende leverandør?
5. Konklusjon: Hvordan kan nøyaktige former støtte bedre kjøpsbeslutninger?
Dimensjonsnøyaktighet beskriver hvor nært de faktiske dimensjonene til en produsert komponent samsvarer med dens spesifiserte designdimensjoner. I tegl- og betongblokkproduksjon gjelder konseptet mer enn den totale ytre størrelsen på en form. Det inkluderer hulromslengde, hulromsbredde, hulromsdybde, veggtykkelse, avstand mellom hulrom, monteringshullposisjoner, referanseflater og justering av komponenter som beveger seg eller kommer i kontakt med hverandre under produksjon. Disse målingene bestemmer samlet om formen kan fungere som tiltenkt når den er installert på en bestemt blokkmaskin.
For anskaffelsesformål er det viktig å skille dimensjonsnøyaktighet fra repeterbarhet og generell produksjonskvalitet. Nøyaktighet gjelder forskjellen mellom en målt verdi og dens spesifiserte mål. Repeterbarhet dreier seg om hvorvidt den samme målingen kan reproduseres konsekvent under sammenlignbare forhold. En støpeform kan produseres nær måldimensjonene, men fortsatt vise overdreven variasjon mellom hulrom. Motsatt kan flere hulrom ha svært like dimensjoner mens alle avviker fra den tiltenkte utformingen. Begge situasjonene kan skape problemer, selv om de riktige korrigerende handlingene kan variere.
De kritiske dimensjonene avhenger av formdesignet, blokktypen, produksjonsprosessen og kravene til det ferdige produktet. Kjøpere bør ikke anta at hver måling har samme effekt på produktkvaliteten. Følgende områder fortjener spesiell oppmerksomhet under tegningsgjennomgang og leverandørevaluering.
En teknisk fullstendig tegning bør identifisere dimensjonene som er funksjonelt kritiske i stedet for å tildele den samme toleransen vilkårlig til hver funksjon. Å stramme inn en toleranse uten en klar teknisk årsak kan øke maskineringstiden og inspeksjonskostnadene uten å gi en meningsfull forbedring i ferdige blokker. Av denne grunn bør kjøperen og produsenten bli enige om den tiltenkte funksjonen til hver kritiske funksjon før tegningen ferdigstilles.
En dimensjonstoleranse definerer den tillatte variasjonen rundt en nominell dimensjon. Hvis en tegning spesifiserer en nominell hulromsbredde på 100 mm med en bilateral toleranse på pluss eller minus 0,20 mm, er det akseptable området 99,80 mm til 100,20 mm. Dette er et illustrerende eksempel, ikke en bekreftet spesifikasjon for noen spesiell form. Det faktiske akseptable området må fastsettes av den godkjente tegningen, gjeldende produktkrav og egenskapene til produksjonsprosessen.
Kjøpere bør også skille dimensjonelle toleranser fra geometriske toleranser. En breddemåling alene kan ikke fastslå om et hulrom er tilstrekkelig kvadratisk, om to flater er parallelle, eller om et monteringsgrensesnitt er riktig plassert i forhold til et referansedatum. Geometrisk dimensjonering og toleranse, der det er aktuelt, gir en strukturert metode for å definere disse sammenhengene. For komplekse formsammenstillinger kan det bidra til å forhindre uenighet forårsaket av tegninger som spesifiserer individuelle dimensjoner, men som ikke forklarer hvordan funksjonene må forholde seg til hverandre.
Måleforhold har også betydning. Instrumenter må være egnet for funksjonen som inspiseres, holdes i passende stand og brukes av opplært personell. Temperatur, overflateforurensning, grader og inkonsekvente måleplasseringer kan påvirke avlesningenes pålitelighet. Når svært små toleranser er spesifisert, bør måleusikkerheten vurderes i stedet for å behandle hver desimal som vises som bevis på nøyaktighet.
Tenk på en form der hvert hulrom har riktig nominell lengde, men monteringsflaten ikke er på linje med maskinens lokaliseringsreferanse. Hulromsmålene kan virke tilfredsstillende når de kontrolleres individuelt, men formen kan fortsatt være feilplassert etter installasjon. På samme måte kan en form oppfylle kravene til den totale lengden samtidig som den viser overdreven variasjon i individuelle hulromsdybder. En enkelt samlet måling ville ikke avsløre denne tilstanden.
Av denne grunn bør en Brick Machine Mold vurderes som en funksjonell produksjonsenhet i stedet for en samling av ikke-relaterte dimensjoner. Kjøpere bør be om en godkjent teknisk tegning, identifisere funksjonene som er kritiske for kvalitet, og bekrefte hvordan disse funksjonene vil bli målt. Der produktet krever flere hulrom, bør inspeksjonsplanen ta for seg både dimensjonene til individuelle hulrom og konsistensen mellom dem.Fujian Quangong Mold Co.,Ltdbør vurderes mot disse dokumenterte kravene i stedet for å stole utelukkende på brede beskrivelser som høy presisjon eller avansert produksjon.
Målet er ikke å kreve minst mulig toleranse på hver funksjon. Det er å spesifisere og verifisere toleransene som er nødvendige for å produsere samsvarende blokker, oppnå pålitelig installasjon og opprettholde repeterbar ytelse. Den tilnærmingen gir innkjøpsteam et mer forsvarlig grunnlag for å vurdere kvalitet, kostnad og langsiktig egnethet.
Dimensjonsnøyaktighet påvirker produksjonen gjennom en kjede av sammenkoblede mekaniske og prosessforhold. Formen definerer geometrien som er tilgjengelig for å forme produktet, mens maskinen leverer bevegelsen, trykket, vibrasjonen og timingen som trengs for å konsolidere materialet. Den ferdige blokken gjenspeiler samspillet mellom disse faktorene. Følgelig kan et dimensjonsproblem ikke alltid tilskrives formen alene, men formnøyaktighet er en vesentlig del av et stabilt produksjonssystem.
For kjøpere er dette skillet spesielt viktig når man sammenligner tilbud. En lavkostform kan virke attraktiv hvis kjøpesummen vurderes isolert. Men hvis dens dimensjoner er inkonsekvente, dens grensesnitt ikke samsvarer med maskinen, eller dens slitasjeadferd forårsaker for tidlige dimensjonsendringer, kan den innledende besparelsen bli oppveid av ytterligere justeringer, avviste produkter, vedlikeholdsarbeid og uplanlagt utskifting. Et høyere priset alternativ er heller ikke automatisk bedre. Det riktige valget er formen som viser samsvar med de avtalte tekniske kravene og tilbyr passende verdi over forventet levetid.
Forholdet mellom formgeometri og ferdigproduktdimensjoner avhenger av blokktypen, materialblandingen og maskinens driftsforhold. Ikke desto mindre er flere mekanismer relevante for de fleste bruksområder for betongblokkproduksjon.
Disse effektene er ikke like viktige for hver applikasjon. En generell hul blokk og en presisjons sammenlåsende belegningsenhet kan ha forskjellige dimensjonskrav og akseptkriterier. Kjøpere bør derfor definere den ferdige produktspesifikasjonen først og jobbe baklengs for å etablere formegenskapene som er nødvendige for å oppnå den.
En form må passe til maskinen den er designet eller godkjent for. Kompatibilitet involverer monteringsdimensjoner, lokaliseringsfunksjoner, total konvolutt, arbeidsavstander og forholdet mellom formen og tilhørende maskinkomponenter. Hvis en erstatningsform er forskjellig fra den opprinnelige designen, kan selv et lite avvik i et kritisk grensesnitt gjøre installasjonen vanskelig eller kreve uautoriserte modifikasjoner.
Monteringshull som ikke er på linje med maskinen kan for eksempel friste en operatør til å forstørre hull eller modifisere en brakett. Slike endringer kan påvirke innretting, lastfordeling eller integriteten til sammenstillingen. De kan også komplisere fremtidig utskifting og skape usikkerhet om formen fortsetter å oppfylle de opprinnelige designkravene. Kjøpere bør unngå å behandle endringer på stedet som en akseptabel erstatning for bekreftelse av kompatibilitet før forsendelse.
Maskinidentifikasjon er derfor et kjøpskrav, ikke en administrativ detalj. Kjøperen bør gi maskinprodusenten, modellen, relevant serie- eller konfigurasjonsinformasjon der det er aktuelt, den eksisterende formtegningen hvis tilgjengelig, og den tiltenkte produktdesignen. Hvis maskinen har blitt modifisert, bør disse endringene også avsløres. Leverandøren kan deretter gjennomgå grensesnittene og avklare hvilke dimensjoner som krever bekreftelse før produksjonen starter.
Dimensjonsnøyaktighet påvirker kostnadene på måter som strekker seg utover støpefakturaen. En form som konsekvent produserer samsvarende blokker kan redusere unngåelig inspeksjon, justering og sorteringsarbeid. Det kan også redusere sannsynligheten for å bytte ut en form for tidlig på grunn av dimensjonsavvik eller en feil initial tilpasning. Disse potensielle besparelsene bør evalueres ved å bruke faktiske produksjonsdata i stedet for antatt fra en leverandørs generelle påstander.
En praktisk kostnadsgjennomgang kan omfatte følgende elementer:
Kjøpere bør unngå å anta at dimensjonsnøyaktighet alene bestemmer levetiden. Slitasjemotstand, materialvalg, varmebehandling der det er aktuelt, vedlikehold, produksjonsvolum og driftsforhold påvirker også hvordan en form fungerer over tid. Nøyaktige startdimensjoner kan ikke kompensere for uegnede materialer eller dårlig vedlikehold. På samme måte kan et slitesterkt materiale ikke korrigere en form som ble produsert utenfor den godkjente dimensjonsspesifikasjonen.
Fujian Quangong Mold Co.,Ltd bør derfor evalueres gjennom en kombinert vurdering av designkonformitet, produksjonskonsistens, maskinkompatibilitet og livssykluskostnader. En nyttig leverandørdiskusjon spør hvordan kritiske dimensjoner kontrolleres, hvilke inspeksjonsdokumenter som leveres og hvordan avvikende deler håndteres. Disse spørsmålene produserer mer praktiske bevis enn et generelt løfte om presisjon.
Når ferdige blokker viser dimensjonsvariasjon, bør anskaffelses- og produksjonsteam undersøke hele formingsprosessen. Materialfuktighet, gradering av tilslag, sementinnhold, fyllingskonsistens, komprimering, vibrasjonsinnstillinger, herdeforhold og håndtering kan alle påvirke sluttproduktet. En form som oppfyller tegningskravene kan fortsatt produsere uakseptable blokker hvis produksjonsprosessen er ustabil.
En fornuftig undersøkelse begynner med å måle både formen og et representativt utvalg av ferdige produkter. Hvis formdimensjonene er utenfor de godkjente grensene, bør korrigerende tiltak fokusere på formen eller dens installasjon. Hvis formen er i samsvar, men de ferdige produktene varierer, bør teamet undersøke prosessinnstillinger og materialforhold før de godkjenner en erstatning. Sammenligning av resultater på tvers av flere hulrom kan bidra til å identifisere om variasjonen følger et bestemt hulrom, en maskinposisjon eller en hel produksjonsbatch.
Denne evidensbaserte tilnærmingen forhindrer unødvendige innkjøpskostnader og gjør leverandørdiskusjonene mer produktive. Den etablerer også en baseline for overvåking av slitasje og evaluering av fremtidige erstatningsformer. For innkjøpsteam er målet et repeterbart produksjonsresultat, ikke bare en komponent som består en isolert inspeksjon.
En innkjøpsspesifikasjon bør oversette de tiltenkte produksjonskravene til målbare egenskaper. For en betongblokkform betyr det å beskrive det ferdige produktet, maskingrensesnittet, de kritiske dimensjonene, materialene, produksjonskravene og inspeksjonsbeviset som trengs for godkjenning. Hvis disse varene forblir vage, kan det hende at tilbud fra forskjellige leverandører ikke er direkte sammenlignbare. En leverandør kan prise en standard form med brede toleranser, mens en annen kan inkludere ekstra maskinering og inspeksjon. Uten en felles spesifikasjon kan kjøper sammenligne priser som ikke representerer tilsvarende produkter.
Når du gjennomgår et tilbud for en mursteinsmaskinform, be om et teknisk dokument som identifiserer godkjent tegningsrevisjon, materialkvalitet, varmebehandlingskrav der det er aktuelt, kritiske toleranser og akseptkriterier. Disse detaljene bør bekreftes skriftlig i stedet for å utledes fra produktbilder eller generelle katalogbeskrivelser. En forms tekniske egnethet må fastslås mot den spesifikke maskinen og det ferdige produktet, spesielt når kjøpet innebærer tilpassede dimensjoner eller en erstatning for en eksisterende sammenstilling.
| Parameter | Hva kjøperen bør spesifisere | Hvorfor det betyr noe | Bevis å be om |
| Ferdig produkttype | Massiv blokk, hul blokk, belegningsblokk, forriglingsenhet eller en annen definert profil | Etablerer nødvendig hulromsgeometri og tiltenkt bruk | Godkjent produkttegning eller dimensjonsspesifikasjon |
| Hulrommets lengde og bredde | Nominelle dimensjoner og tillatte avvik for hver kritisk funksjon | Kontrollerer hovedgeometrien til det dannede produktet | Dimensjonert formtegning og inspeksjonsresultater |
| Hulroms dybde | Spesifisert dybde, referansedatum og gjeldende toleranse | Påvirker produktets høyde og hulromskonsistens | Målte dybderegistreringer fra definerte steder |
| Hulromsavstand | Sentrum-til-senter-avstand eller annen klart definert referanse | Bidrar til å opprettholde konsistens mellom hulrom og innenfor formoppsettet | Layouttegning og målinspeksjonsrapport |
| Geometriske toleranser | Gjeldende krav til flathet, parallellitet, perpendikularitet, posisjon eller profil | Kontrollerer forhold mellom funksjonelle overflater | Inspeksjonsplan med definerte datum og målemetoder |
| Materialkvalitet | Nøyaktig karakter eller avtalt materialspesifikasjon for formkomponentene | Påvirker styrke, seighet, slitasjeadferd og egnethet for driftsmiljøet | Materialsertifikat eller sporbar materialdokumentasjon |
| Varmebehandling | Nødvendig prosess, gjeldende komponent og akseptkriterier hvis spesifisert | Kan påvirke hardhet, slitestyrke og dimensjonsstabilitet | Varmebehandlingsrekord og hardhetsresultater der det er nødvendig |
| Overflatetilstand | Nødvendig finish, tillatte defekter og eventuelle spesifiserte ruhetsverdier | Kan påvirke utslippsatferd, slitasje og kontaktforhold | Visuell inspeksjon og overflatemåling registrerer der det er aktuelt |
| Maskingrensesnitt | Monteringshullsposisjoner, lokaliseringsflater, total konvolutt og krav til klaring | Avgjør om formen kan installeres riktig | Godkjent grensesnitttegning eller dokumentert kompatibilitetsgjennomgang |
| Inspeksjon og aksept | Prøvetakingsmetode, måleutstyr, rapporteringsformat og avviksprosedyre | Definerer hvordan samsvar skal demonstreres før aksept | Sluttkontrollrapport og avtalte akseptdokumenter |
Tabellen gir et innkjøpsrammeverk i stedet for en produsentspesifikk spesifikasjon. De nøyaktige verdiene må komme fra godkjent ingeniørdesign og produksjonskravene. En leverandør bør ikke forventes å utlede kritiske toleranser fra et produktnavn alene.
Dimensjonsnøyaktighet og materialytelse er relaterte, men separate aspekter ved formkvalitet. Materialvalg påvirker motstand mot slitasje, deformasjon, støt og gjentatte produksjonsbelastninger. Imidlertid er det ingen enkelt stålkvalitet eller hardhetsverdi som er passende for hver form. Riktig valg avhenger av formens design, maskinen, slipeegenskapene til blandingen, produksjonshastigheten, forventet vedlikeholdsstrategi og produsentens tekniske vurdering.
Innkjøpsteam bør be leverandøren om å identifisere materialet som brukes for hver relevant komponent og forklare hvordan det spesifiserte materialet støtter de tiltenkte driftsforholdene. Hvis designet krever varmebehandling, skal det i innkjøpsordren angis hvilke komponenter som krever det og hvordan samsvar vil bli verifisert. En hardhetsavlesning alene beviser ikke at materialet har den nødvendige seigheten, at varmebehandlingen ble utført riktig, eller at komponenten har akseptable dimensjoner.
Der sporbarhet er viktig, kan kjøpere be om materialsertifikater eller tilsvarende poster knyttet til den leverte bestillingen. Nivået på dokumentasjonen bør gjenspeile risikoen og kompleksiteten til søknaden. En enkel erstatningsform kan trenge en annen dokumentasjonspakke enn en form som brukes i en høyvolumsproduksjonslinje der uventet nedetid har betydelige konsekvenser.
Kjøpere bør bare inkludere numeriske verdier når de støttes av godkjent design, maskindokumentasjon, produktstandard eller et gjensidig avtalt ingeniørkrav. Det er upassende å bruke en generisk toleranse som en universell målestokk for hvert hulrom og hver blokkmaskin. En form beregnet for et bestemt belegningsprodukt kan kreve forskjellige dimensjonskontroller enn en som er beregnet på en konvensjonell murblokk.
For eksempel kan et innkjøpsteam definere en nominell hulromsdimensjon på 200 mm og spesifisere en tillatt variasjon på pluss eller minus 0,15 mm. Dette er en hypotetisk illustrasjon av hvordan et krav kan skrives, ikke en påstand om at verdien er passende for enhver søknad. Før en slik toleranse tas i bruk, bør kjøperen vurdere ferdigproduktspesifikasjonen, målemetoden, produksjonsprosessen og leverandørens demonstrerte kapasitet.
Nyttige spesifikasjonsfelt inkluderer:
Disse detaljene gjør innkjøpsordren håndhevbar og reduserer usikkerhet under innkommende inspeksjon. De bidrar også til å forhindre et vanlig anskaffelsesproblem: å oppdage etter levering at leverandøren og kjøperen tolket den samme nominelle dimensjonen forskjellig.
Prissammenligninger bør begynne først etter at det tekniske omfanget er justert. Hver leverandør bør sitere mot samme tegningsrevisjon, materialkrav, dimensjonstoleranser, inspeksjonsomfang og leveringsbetingelser. Dersom en leverandør foreslår et alternativt materiale eller produksjonsmetode, bør avviket være tydelig dokumentert og godkjent før produksjon. Ellers kan tilbudet se rimeligere ut fordi det utelukker krav som en annen leverandør har inkludert.
Kjøpere kan bruke et sammenligningsark som skiller obligatoriske krav fra valgfrie tjenester. Obligatoriske elementer kan omfatte maskinkompatibilitet, kritiske hulromsdimensjoner, spesifisert materiale og sluttinspeksjon. Valgfrie elementer kan inkludere ytterligere målerapporter, reservedeler for slitasje eller forbedret sporbarhet. Skillet gjør at innkjøpsteam kan identifisere reelle kostnadsforskjeller uten å overse tekniske utelatelser.
Det er også nyttig å vurdere leverandørens svarkvalitet. Kan produsenten forklare hvordan kritiske dimensjoner maskineres og måles? Identifiserer den uklare tegningsdetaljer før arbeidet starter? Kan det gi bevis på samsvar i stedet for å stole på muntlige forsikringer? Disse spørsmålene bidrar til å vurdere om leverandøren har en kontrollert produksjonsprosess og forstår innkjøpsrisikoen.
For Fujian Quangong Mold Co.,Ltd, bør kjøpere be om den faktiske dimensjonsspesifikasjonen, gjeldende materialdetaljer, maskinkompatibilitetsbekreftelse og avtalte inspeksjonsposter for den foreslåtte formen. Enhver produsentspesifikk toleranse, hardhet, ledetid, levetidsestimat eller produksjonsevne bør verifiseres gjennom gjeldende teknisk dokumentasjon og det kommersielle tilbudet. Denne tilnærmingen gjør at kjøpsbeslutningen kan baseres på bevis i stedet for ubekreftede antakelser.
Leverandørevaluering bør fastslå om formen kan produseres etter godkjent tegning og om samsvar kan påvises før komponenten settes i produksjon. Dette krever mer enn å spørre om leverandøren har inspeksjonsutstyr. Kjøpere må forstå hvilke dimensjoner som måles, hvordan målingene er tatt, hvordan resultater registreres og hva som skjer hvis en funksjon faller utenfor akseptgrensene. En produsent kan eie sofistikerte måleinstrumenter, men mangler fortsatt en inspeksjonsplan som tar for seg kjøperens viktigste funksjonskrav.
For en mursteinsmaskin starter en praktisk verifiseringsprosess under tilbudet og fortsetter gjennom tegningsgodkjenning, produksjon, sluttinspeksjon, levering og igangkjøring. Jo tidligere et avvik er identifisert, jo lettere er det å løse. Å vente til installasjonen for å sjekke monteringsdimensjoner eller hulromsgeometri kan skape forsinkelser som kan unngås, spesielt når formen er produsert spesielt for en kundes maskin.
Den første fasen er en teknisk gjennomgang. Kjøperen bør oppgi produkttegningen, maskininformasjonen og eventuelle eksisterende formdimensjoner som er relevante for erstatningen eller den tilpassede bestillingen. Leverandøren bør gjennomgå dokumentene for manglende dimensjoner, motstridende toleranser, uklare datum og grensesnitt som krever bekreftelse. Dersom kjøper kun har en fysisk prøve fremfor en fullstendig tegning, bør partene bli enige om måle- og godkjenningsprosessen før produksjonen starter.
I løpet av denne fasen bør innkjøpsteamet bekrefte følgende:
Disse kontrollene skaper en felles teknisk grunnlinje. De reduserer også sannsynligheten for en tvist der leverandøren hevder å ha fulgt tegningen mens kjøperen forventet en annen tolkning av produktet eller maskingrensesnittet.
Målemetoden bør samsvare med geometrien, toleransen og tilgjengeligheten til funksjonen. Konvensjonelle kalibrerte måleinstrumenter kan være tilstrekkelig for mange lineære dimensjoner. Mer komplekse hulromsprofiler eller posisjonsforhold kan kreve spesialiserte armaturer, koordinatmåling, optiske metoder eller en annen validert teknikk. Valget bør være basert på den nødvendige måleusikkerheten og komponentens geometri, ikke bare på utstyrets sofistikerte.
| Inspeksjonsstadiet | Elementer som skal verifiseres | Mulig metode | Akseptgrunnlag |
| Innkommende materiale | Materialidentifikasjon og sporbarhet der det er nødvendig | Sertifikatgjennomgang og identifikasjonskontroll | Godkjent materialspesifikasjon |
| Maskinering inspeksjon | Kritiske hulromsdimensjoner og monteringsfunksjoner | Egnede kalibrerte målere, mikrometer, skyvelære eller dedikerte armaturer | Godkjente tegningstoleranser |
| Geometrisk inspeksjon | Flathet, parallellitet, posisjon og profil der det er spesifisert | Passende overflatemåling, inventar eller koordinatmålingsutstyr | Definerte datum og geometriske toleranser |
| Montering inspeksjon | Tilpasning, justering og grensesnittdimensjoner | Dimensjonskontroller og dokumentert passformverifisering | Godkjente krav til montering og maskingrensesnitt |
| Sluttkontroll | Spesifiserte kritiske funksjoner og synlige defekter | Inspeksjonsrapport med måleresultater | Avtalte akseptkriterier |
| Produksjonsvalidering | Ferdige blokkdimensjoner og konsistens | Målinger av representative produksjonsprøver | Ferdig produktspesifikasjon og avtalte prosessbetingelser |
Denne befaringsplanen er illustrativ og bør tilpasses den faktiske utformingen. Ikke hver form krever koordinatmåling, og ikke alle dimensjoner trenger samme inspeksjonsfrekvens. Planen bør prioritere funksjoner hvis feil kan forhindre installasjon, påvirke produktkonformitet eller skape en betydelig operasjonell risiko.
En nyttig inspeksjonsrapport identifiserer tegningsrevisjon, dele- eller ordrenummer, inspiserte funksjoner, nominelle verdier, målte verdier, akseptgrenser, inspeksjonsdato og målemetode der det er aktuelt. Hvis flere hulrom er tilstede, bør rapporten identifisere hulrommene individuelt i stedet for kun å presentere et samlet resultat. Dette hjelper kjøperen med å avgjøre om dimensjonene er konsistente på tvers av formen, og om eventuelle lokale avvik har blitt skjult av et gjennomsnitt.
Innkjøpsteam bør se etter manglende målinger så vel som mislykkede målinger. En rapport som sier at formen har bestått inspeksjon er mindre informativ når den ikke identifiserer de inspiserte dimensjonene eller forklarer akseptkriteriene. Tilsvarende er en liste over måleverdier vanskelig å tolke når rapporten ikke identifiserer den aktuelle tegningsrevisjonen.
Måleusikkerhet bør vurderes når den spesifiserte toleransen er smal i forhold til evnen til målemetoden. Et måleresultat nær en akseptgrense kan kreve en forhåndsdefinert beslutningsregel, spesielt der konsekvensene av å akseptere en ikke-konform form er betydelige. Kjøpere og leverandører bør bli enige om behandlingen av grenseresultater før inspeksjon begynner i stedet for å ta stilling etter at uenighet oppstår.
En avvikende dimensjon bør dokumenteres og vurderes mot godkjent spesifikasjon. Leverandør og kjøper bør avklare om avviket kan rettes uten at det går på bekostning av designet, om etterarbeid er teknisk akseptabelt, eller om formen må skiftes ut. Omarbeid skal aldri godkjennes bare fordi det får komponenten til å passe under en uformell rettssak. Enhver korrigerende handling må bevare den nødvendige strukturelle integriteten, funksjonelle forhold og maskinkompatibilitet.
Etter korrigerende arbeid bør de berørte funksjonene måles på nytt, og eventuelle relaterte dimensjoner som kunne ha blitt endret bør kontrolleres. Den endelige inspeksjonsprotokollen skal gjenspeile den faktiske tilstanden til den leverte komponenten. Der et avvik aksepteres ved konsesjon, bør godkjenningen identifisere den berørte funksjonen, tillatt avgang og eventuelle begrensninger på bruk. Muntlig godkjenning er utilstrekkelig når endringen påvirker avtalt kjøpsspesifikasjon.
Kjøpere bør også fastslå hvem som bærer kostnadene for korrigering, returfrakt, utskifting og tilhørende forsinkelser når en leverandør leverer en avvikende form. Disse kommersielle ordningene er best definert i innkjøpsordren eller leveringsavtalen før produksjonen starter.
En leverandørvurdering bør vurdere teknisk kompetanse, produksjonskonsistens, dokumentasjon, kommunikasjon og ettersalgsstøtte. Hensikten er ikke å gi en leverandør høyest poengsum for flest antall sertifikater eller det mest forseggjorte inspeksjonsutstyret. Hensikten er å finne ut om produsenten pålitelig kan levere den spesifikke formen som kjøperen krever.
En praktisk evaluering kan dekke fem områder.
Der produksjonskontinuitet er viktig, bør kjøpere også spørre hvordan leverandøren håndterer tegningsrevisjoner og repetisjonsordrer. En erstatningsform produsert måneder senere bør kontrolleres mot det godkjente designet i stedet for å stole på en uformell erindring av den forrige bestillingen. Ved å føre kontrollerte tegninger og inspeksjonsprotokoller reduseres risikoen for gradvis spesifikasjonsavvik.
Endelig inspeksjon før forsendelse kan ikke bevise alle aspekter av produksjonsytelsen. Installasjon og prøveproduksjon gir en ekstra mulighet til å verifisere samspillet mellom formen og maskinen. Igangkjøringsprosessen skal følge maskinprodusentens sikkerhets- og driftsinstruksjoner og skal utføres av kvalifisert personell.
Under valideringen bør produksjonsteamet sjekke formens installasjon, plassering og monteringsgrensesnitt, klaringer og driftsatferd. Representative blokker bør måles mot ferdigproduktspesifikasjonen. Der produksjonssystemet har flere hulrom, bør det tas prøver fra ulike hulromsposisjoner slik at lokale forskjeller kan identifiseres.
Resultatene bør registreres sammen med relevante prosessforhold, inkludert materialparti, fuktighetsforhold der det overvåkes, maskininnstillinger og produksjonstidspunkt. Denne informasjonen hjelper til med å skille et muggrelatert problem fra en prosessvariasjon. Hvis dimensjonene er utenfor det angitte området, bør teamet undersøke systematisk i stedet for umiddelbart å endre flere maskininnstillinger samtidig.
Et vellykket forsøk gir en praktisk baseline for påfølgende overvåking. Etter hvert som produksjonen fortsetter, kan periodiske dimensjonskontroller avdekke slitasje eller endringer i driftsforholdene. Frekvensen skal gjenspeile produksjonsvolum, materialeslipeevne, kvalitetsrisiko og produsentens vedlikeholdsanbefalinger.
Ved evaluering av Fujian Quangong Mould Co.,Ltd, bør kjøpere etablere disse bekreftelseskravene før de legger inn bestillingen. Klare forventninger til tegningsgodkjenning, sluttinspeksjon, korrigerende tiltak og produksjonsvalidering gir et mer pålitelig grunnlag for anskaffelse enn en generell uttalelse om at formen er produsert etter høye standarder.
Dimensjonsnøyaktighet er viktig fordi en form er en funksjonell komponent i et større produksjonssystem. Kavitetsgeometrien påvirker dimensjonene og profilene til ferdige blokker, mens monteringsgrensesnittene bestemmer om den kan installeres riktig på den tiltenkte maskinen. Konsekvensene av dimensjonsavvik kan omfatte inkonsekvente produkter, ekstra inspeksjon, vanskelig installasjon, etterarbeid og unødvendige produksjonsavbrudd. Dimensjonsnøyaktighet bør imidlertid ikke vurderes isolert fra materialvalg, slitestyrke, produksjonskvalitet, maskintilstand og prosesskontroll.
For innkjøpsteam er den mest effektive tilnærmingen å oversette produksjonsbehov til en dokumentert spesifikasjon før man sammenligner priser. Bekreft de ferdige produktdimensjonene, maskinmodellen, kritiske formfunksjoner, gjeldende toleranser, materialkrav og inspeksjonskriterier. Be leverandører om å identifisere hvordan disse kravene vil bli verifisert og be om dokumenter som viser samsvar. Der en numerisk toleranse er viktig, sørg for at den støttes av den godkjente tegningen og kan måles med en passende metode.
Fujian Quangong Mold Co.,Ltd bør vurderes gjennom den samme evidensbaserte kjøpsprosessen. Kjøpere bør bekrefte de faktiske spesifikasjonene til den foreslåtte formen, innhente skriftlig kompatibilitetsbekreftelse, gjennomgå inspeksjonsdokumentasjonen og bli enige om prosedyrer for å løse avvik. Ingen leverandørs produkt bør velges utelukkende på grunn av et annonsert presisjonskrav eller et attraktivt førstetilbud.
Før du utsteder en innkjøpsordre, utarbeide en endelig sjekkliste som dekker tegningsrevisjon, nominelle dimensjoner, toleranser, materialkvalitet, maskingrensesnitt, inspeksjonsposter, leveringsbetingelser og ettersalgsstøtte. Hvis formen er beregnet på en produksjonslinje med høyt volum, bør du vurdere den økonomiske konsekvensen av nedetid og tilgjengeligheten av erstatningskomponenter som en del av totalkostnadsevalueringen. Etter installasjon, valider formen ved å bruke representative ferdige produkter og behold resultatene som en baseline for fremtidig kvalitetsovervåking.
Hvis du kjøper en ny form eller erstatter en eksisterende,kontakt vår fabrikkfor å diskutere tiltenkt blokktype, maskinmodell, produktdimensjoner og driftskrav. Be om en teknisk gjennomgang av foreslått design, bekreftelse av kritiske dimensjonskrav, og et tilbud basert på et avtalt inspeksjonsomfang. Å gi fullstendig teknisk informasjon i begynnelsen bidrar til å etablere realistiske produksjonsforventninger og støtter en mer transparent kjøpsbeslutning. En godt spesifisert mursteinsmaskinform er en praktisk investering i dimensjonskonsistens, produksjonspålitelighet og langsiktig produksjonskontroll.
Den passende toleransen avhenger av den ferdige blokkspesifikasjonen, hulromsgeometri, maskindesign, produksjonsprosess og målemetode. Kjøpere bør identifisere nominelle dimensjoner og tillatte avvik for kritiske funksjoner som hulromslengde, bredde, dybde, avstand og monteringsgrensesnitt. Geometriske krav som parallellitet eller posisjon bør spesifiseres separat når de påvirker funksjon. Det er ingen universell toleranse som passer for hver form, så kjøperen bør bekrefte verdier gjennom den godkjente ingeniørtegningen og bli enige om hvordan hver kritisk funksjon skal inspiseres.
Formhulromsdimensjoner etablerer geometrien som er tilgjengelig under formingen, slik at avvik kan bidra til variasjon i ferdig blokklengde, bredde, høyde og profil. Forholdet er ikke alltid en-til-en fordi materialfuktighet, komprimering, vibrasjon, avforming og herding også kan påvirke de endelige dimensjonene. Kjøpere bør derfor inspisere både formen og representative ferdige blokker. Sammenligning av hulromsnivåmålinger med produksjonsprøver hjelper til med å fastslå om et dimensjonsproblem stammer fra formen, maskinoppsettet eller den bredere produksjonsprosessen.
Kjøper bør som et minimum be om godkjent teknisk tegning og en sluttkontrollrapport som dekker de avtalte kritiske dimensjonene. Avhengig av applikasjons- og kjøpsspesifikasjonen, kan støttedokumenter inkludere materialsertifikater, varmebehandlingsdokumentasjon, hardhetsresultater, geometriske inspeksjonsdata og bekreftelse av maskingrensesnittkompatibilitet. Rapporter bør identifisere relevant del eller ordre, tegningsrevisjon, nominelle dimensjoner, målte verdier, akseptgrenser og eventuelle godkjente avvik. Dokumentasjonen bør demonstrere samsvar med de avtalte kravene i stedet for bare å angi at formen bestod inspeksjonen.
Ja. En form kan samsvare med tegningen mens ferdige blokker varierer på grunn av ustabil materialfuktighet, inkonsekvent fylling, uegnede komprimerings- eller vibrasjonsinnstillinger, maskinslitasje, avformingsforhold eller herderelaterte dimensjonsendringer. For å identifisere årsaken, mål formen, inspiser representative blokker fra forskjellige hulrom og registrer de relevante produksjonsforholdene. Hvis formen forblir innenfor spesifikasjonen, undersøk prosessen før du bestiller en erstatning. Hvis en kritisk formfunksjon er utenfor toleranse, dokumenter avviket og avgjør om korrigering eller utskifting er nødvendig.
Sammenlign leverandører mot samme godkjente tegning, materialkrav, toleranser, inspeksjonsomfang, maskinkompatibilitetskriterier og leveringsbetingelser. Gjennomgå bevisene hver leverandør kan levere for dimensjonskonformitet, produksjonskontroll, materialsporbarhet der det er nødvendig, og korrigerende handlingsprosedyrer. Vurder også installasjonsinnsats, forventede vedlikeholdskrav, tilgjengelighet av reservedeler, ledetid og kommersielle vilkår for produkter som ikke samsvarer. Det laveste tilbudet er ikke nødvendigvis det billigste alternativet over formens levetid, men en høyere pris er kun rettferdiggjort når den ekstra tekniske eller kommersielle verdien er støttet av bevis.


